La referencia correcta se decide con cinco datos: el material que vas a trabajar, el acabado que buscas, el número de puntas del rodillo, el diámetro de la herramienta y la máquina donde se monta, incluido su anclaje. Fallar en cualquiera de los cinco da un acabado irregular o una herramienta que no encaja.
Esta es la pregunta que más veces nos llega por teléfono, y casi siempre en el mismo orden equivocado: primero se mira el precio, después el diámetro y solo al final el material. Va al revés.
Un plato de abujardar cuesta lo que cuesta, pero el coste real de equivocarse es la obra repetida. Aquí está la matriz de decisión completa, en el orden en que hay que recorrerla.
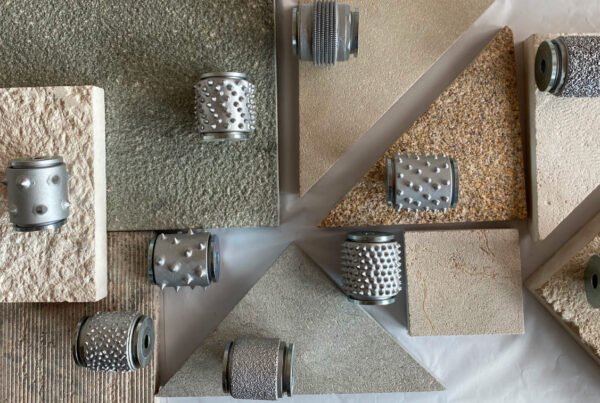
Atajo si vas con prisa: en nuestro catálogo el número que acompaña a la G es el número de puntas del rodillo. G24 son 24 puntas y acabado muy grueso; G200 son 200 puntas y acabado extra fino. Con eso ya puedes leer cualquier referencia sin memorizar nada.
Las cinco variables, en orden
1. Material
Es la primera decisión y condiciona todas las demás.
| Material | Comportamiento | Qué implica |
|---|---|---|
| Granito y piedras duras | Alta resistencia, árido cristalino | Puntas resistentes y potencia; el desgaste del consumible es mayor |
| Mármol y calizas | Blandos, se marcan con facilidad | Textura más fina y avance controlado: es fácil pasarse |
| Areniscas y piedras porosas | Comportamiento irregular | Prueba previa obligatoria; el resultado varía dentro de la misma pieza |
| Hormigón | Lechada superficial blanda sobre árido duro | La herramienta atraviesa dos durezas distintas; la homogeneidad depende de la velocidad de avance |
| Terrazo y aglomerados | Matriz blanda con árido duro | Similar al hormigón, con más riesgo de arranque de árido |
Nuestras herramientas trabajan sobre mármol, caliza, arenisca, granito y hormigón, además de prefabricados. Las puntas son de widia sometidas a control de dureza lote a lote, precisamente porque una punta más blanda que sus vecinas en un rodillo que ataca granito se desgasta antes y rompe la homogeneidad del acabado.
Un matiz que ahorra disgustos: en mármol y caliza el error típico es elegir un acabado demasiado grueso «para que se note». Se nota, y de más: en piedra blanda un G24 abre un relieve difícil de limpiar y de aspecto tosco. En material blando se sube de densidad (G108, G152, G200) y se compensa con pasadas, no con agresividad.
2. Acabado
Qué textura quieres al terminar. No es una cuestión estética: cambia el agarre, la limpieza y el confort al pisar.
| Acabado buscado | Perfil | Uso típico |
|---|---|---|
| Muy fino | Micro-textura mate, apenas relieve | Interiores, zonas descalzas, acabado arquitectónico |
| Medio | Textura uniforme perceptible | Exteriores de paso, terrazas, fachada |
| Grueso | Relieve marcado | Rampas, accesos rodados, máxima adherencia |
Gama Quick Change Plus (abujardadoras de pavimento, 10 acabados)
| Referencia | Puntas | Acabado | Uso típico |
|---|---|---|---|
| G24 | 24 | Abujardado muy grueso | Rampas, vados, naves con grasas |
| G36 | 36 | Abujardado grueso | Exteriores de alto tránsito, peldaños |
| G60 | 60 | Abujardado medio | Pavimento urbano, plazas, aceras |
| G108 | 108 | Abujardado fino | Interior húmedo, entradas, vestuarios |
| G152 | 152 | Abujardado muy fino | Bordes de piscina, zonas descalzas |
| G200 | 200 | Abujardado extra fino | Hormigón visto, acabado arquitectónico |
| G400 · G800 · G1400 · G2000 | — | Arenados de fino a muy grueso | Preparación de soporte y aspecto natural |
Gama Joker (5 acabados): G36 grueso, G60 medio, G108 fino, G200 extra fino y G500 microarenado.
Gama RPCA (abujardadoras portátiles, 7 acabados)
| Referencia | Acabado | Código de plato D.90 mm |
|---|---|---|
| G-16 | Abujardado grueso | 61-12016 |
| G-20 | Abujardado medio | 61-12020 |
| G-30 | Abujardado muy fino | 61-12030 |
| G-165 | Microarenado | 61-12065 |
| RPEL Fine | Arenado fino | 61-12066 |
| RPEL Medium | Arenado medio | 61-12067 |
| RPEL Coarse | Arenado grueso | 61-12066 |
Ojo con una cosa al combinar gamas: las nomenclaturas no son intercambiables entre catálogos. Un G-16 de la gama portátil RPCA es un abujardado grueso, mientras que en la gama de pavimento el grueso es el G36. Si vas a hacer el campo con máquina de pavimento y los remates con portátil, empareja por nombre de acabado (grueso con grueso, medio con medio), no por número. El perímetro es exactamente donde se ve un emparejamiento mal hecho.
3. Número de puntas
Es la variable que la mayoría de compradores ignora, y la que realmente determina el acabado.
La regla: a igual diámetro, más puntas equivale a acabado más fino. Los impactos quedan más juntos y son menos profundos. Menos puntas concentran la energía en menos golpes: textura más marcada y más rápida de conseguir.
De ahí una consecuencia poco intuitiva: un rodillo de muchas puntas no es «mejor», es para otra cosa. Si necesitas rugosidad en una rampa y compras el de más puntas porque parece más completo, tendrás que dar más pasadas para un resultado que igualmente será más fino de lo que necesitas.
Cómo se traduce en referencias
| Si buscas | Densidad | Referencia de pavimento | Referencia portátil |
|---|---|---|---|
| Máxima adherencia, rampa o nave | Baja (24-36 puntas) | G24 · G36 | G-16 |
| Uso general exterior, urbano | Media (60 puntas) | G60 | G-20 |
| Interior húmedo, entrada | Alta (108 puntas) | G108 | G-20 · G-30 |
| Zona descalza, piscina, ducha | Muy alta (152 puntas) | G152 | G-30 |
| Hormigón visto, arquitectónico | Máxima (200 puntas) | G200 | G-30 · G-165 |
4. Diámetro
Lo marca la superficie a tratar y la máquina disponible:
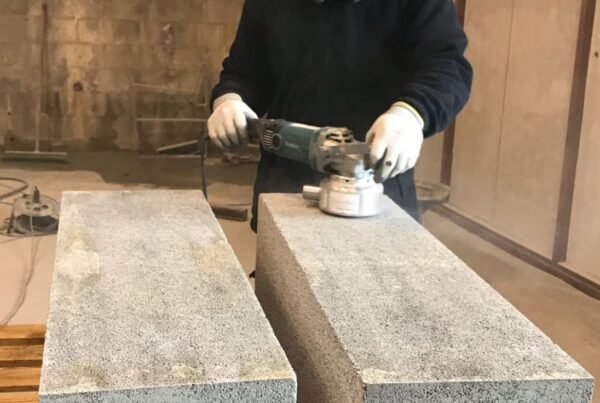
- 90 mm: remates, peldaños, esquinas, verticales, columnas y techos. Trabajo de precisión con portátil o amoladora.
- 150 mm: escaleras, rampas y superficies intermedias con portátil, con 3, 4 o 6 rodillos según modelo.
- 260 y 300 mm: campo abierto con abujardadora de pavimento (ABU VOR 260 mm, ABU K6000 300 mm), donde manda el rendimiento por hora.
Un diámetro mayor da más m²/h, pero también más peso, más par y menos capacidad de llegar al borde. Casi ninguna obra se resuelve con un solo diámetro: la combinación habitual es 300 mm para el campo y 90 mm para el remate.
Dentro del mismo diámetro también se elige el número de rodillos por plato: en 150 mm hay configuraciones de 3, 4 y 6 rodillos. Más rodillos dan un acabado más uniforme y más rendimiento; menos rodillos dan una máquina más ligera y manejable para trabajo vertical. Un ABU 300 MK de 150 mm pasa de 7,8 kg con 4 rodillos a 9,4 kg con 6, y esa diferencia se siente en una jornada de pared.
5. Máquina y anclaje
Aquí es donde se producen la mayoría de compras equivocadas. No basta con que el diámetro coincida: el sistema de acoplamiento debe ser el correcto.
| Tipo de máquina | Anclaje habitual | Notas |
|---|---|---|
| Amoladora angular (Europa) | Rosca M-14 | El más extendido en España |
| Amoladora angular (mercado americano) | Rosca 5/8”-11 | Frecuente en herramienta importada |
| Abujardadora portátil específica | Sistema propio de la máquina | Comprobar modelo antes de pedir |
| Pulidora o máquina de pavimento | Acoplamiento propio de cada fabricante, con número de piezas por cabezal | Verificar modelo exacto y número de posiciones del plato |
Compatibilidad con máquina de pavimento ajena. Adaptamos nuestros platos a las principales marcas del mercado, así que no hace falta cambiar de equipo para cambiar de acabado:
| Marca de máquina | Adaptación de plato |
|---|---|
| Husqvarna (serie PG) | Sí |
| HTC | Sí |
| Blastrac | Sí |
| Klindex | Sí |
| Superabrasive (Lavina) | Sí |
Para cerrar la referencia exacta necesitamos tres datos: marca y modelo concreto de la máquina, sistema de acoplamiento del cabezal y número de posiciones por cabezal. Con eso te decimos qué plato encaja y cuántas unidades necesita un juego completo.
Dos comprobaciones antes de pedir, que ahorran una devolución:
- Cuántas piezas lleva el cabezal. Una máquina de tres cabezales necesita el juego completo, no una unidad. Comprar una sola pieza para probar deja la máquina inutilizable para la prueba, porque trabajaría descompensada.
- Las rpm de la máquina frente a las recomendadas para el plato. Girar por encima o muy por debajo del rango previsto acorta la vida útil y cambia el acabado. Como referencia de los rangos con los que trabajamos: nuestras portátiles van de 0-3.400 rpm (ABU 600 HK), 300-1.900 rpm (ABU 200 MB) y 1.500-4.000 rpm (ABU 300 MK), mientras que las de pavimento giran mucho más despacio: 450 rpm la ABU K6000 y 1.400 rpm la ABU VOR. Un plato pensado para 450 rpm montado en una amoladora a 4.000 no da mejor acabado: se destruye.
Aquí incidiría en las revoluciones idóneas por diámetros,
D.90mm = trabajar como máximo a 3000rpm
D.150mm = trabajar como máximo a 2000rpm
D.240mm – D.300mm – trabajar como máximo a 500rpm
Cuanto menos se trabaje al máximo mejor, es decir, que lo ideal es trabajar por debajo de estos valores.
Y la máquina, si aún no la tienes
| Máquina | Potencia y velocidad | Ancho o plato | Rodillos | Peso |
|---|---|---|---|---|
| ABU K6000 (pavimento) | 2,2 kW · 230 V monofásico · 450 rpm | 300 mm | 3-6 Quick Change | 95 kg |
| ABU VOR (pavimento) | 1,5 kW · 110/220 V y 380 V · 1.400 rpm | 260 mm | 4 por plato | 42 kg |
| ABU 300 MK (portátil) | 1.600 W · 1.500-4.000 rpm | 90 o 150 mm | 3, 4 o 6 RPCA | 6,5 a 9,4 kg |
| ABU 600 HK (portátil) | 1.250 W · 0-3.400 rpm | 150 mm | 4 o 6 RPCA | 7,0 a 8,7 kg |
| ABU 200 MB (portátil) | 1.500 W · 300-1.900 rpm | 90 mm | 3 RPCA | 5,3 kg |
| ABU 300 BAT (batería) | Makita XGT 40 V · 9 a 42 min de uso | 90 mm | 3 RPCA | 7,2 kg |
| ABU Neumática | Aire comprimido | 90 o 150 mm | 3, 4 o 6 RPCA | 7,4 a 9,0 kg |
Todas llevan regulador de velocidad y protector de aluminio con toma de aspiración, que no es un extra: el polvo de hormigón y de piedra contiene sílice cristalina respirable, agente cancerígeno con valor límite regulado.
Caso aparte: bandas antideslizantes. Si lo que necesitas no es texturizar toda la superficie sino hacer tiras en peldaños o rampas, el cabezal Universal Texture resuelve las tres separaciones habituales con un solo plato (100 mm, 80 mm y 35 mm), incluye guía para peldaños, acepta las 7 texturas RPCA y es compatible con cualquier abujardadora portátil estándar.
Widia y diamante: no compiten, hacen cosas distintas
- Puntas de metal duro (widia): trabajan por percusión. Fracturan la superficie y crean textura de relieve. Es la herramienta del abujardado propiamente dicho.
- Herramienta diamantada: trabaja por abrasión. Desgasta y alisa. Es lo que se usa para pulir, no para texturizar.
Se confunden porque ambas se montan en la misma máquina. Pero si lo que buscas es agarre, la abrasión juega en tu contra: alisa lo que quieres rugoso.
Hay un caso donde conviven: pulir y luego abujardar para conseguir un mate uniforme de aspecto muy controlado en hormigón visto. Pero el orden importa y no se invierte nunca: si abujardas y luego pules, borras la textura, y en un pavimento con exigencia normativa además invalidas la justificación del acabado.
Vida útil: cuándo hay que cambiar el rodillo
Un rodillo agotado no deja de funcionar de golpe. Se degrada, y el aviso se ve en el suelo antes que en la herramienta:
- La textura empieza a salir desigual entre el centro y los bordes del rodillo.
- Hacen falta más pasadas para el mismo acabado.
- El operario aprieta más de forma inconsciente, y la máquina lo nota.
- Aparecen puntas rotas o desiguales, que dejan surcos visibles.
En cuanto la textura deja de ser homogénea, el repaso de la zona cuesta más que el consumible nuevo.
Los tres detalles que deciden cuánto dura
No es la punta sola, es el conjunto:
- Rodamientos. Muchos rodillos del mercado montan 2 rodamientos genéricos. Los nuestros llevan 4 rodamientos SKF, lo que da más estabilidad, menos vibración y menos desgaste prematuro. La versión Joker monta 2 SKF, para un uso más ocasional.
- Obturación contra polvo. El polvo abrasivo es lo que mata el rodamiento, no la punta. Sin sistema de obturación el rodillo se agarrota con puntas todavía útiles: pagas consumible que no llegas a gastar.
- Homogeneidad de la widia. Si la dureza varía entre puntas del mismo rodillo, unas se gastan antes y la textura cambia a mitad de vida. Por eso controlamos cada partida.
Un detalle de construcción que también cuenta: nuestros platos van mecanizados en acero de una pieza, sin soldaduras ni uniones, en lugar de fundición. La fundición se desgasta antes justamente en las uniones, que es donde recibe el par.
Por qué el precio de compra no es el coste
En el mercado hay platos y rodillos con el mismo formato y diferencias de precio de cinco a diez veces. Comparar por el precio de la etiqueta lleva sistemáticamente a la decisión equivocada, porque el número que importa es otro:
coste real = precio del consumible ÷ metros cuadrados que hace antes de agotarse + horas de repaso que provoca
Un consumible que cuesta un tercio pero hace un cuarto de metros cuadrados sale más caro. Y si además pierde puntas de forma desigual y obliga a repasar la superficie, la diferencia se multiplica por el coste hora del operario.
Hay un tercer término que casi nadie mete en la cuenta y que en obra pesa más que los otros dos: el tiempo de cambio. Un sistema de cambio rápido que sustituye un rodillo en menos de un minuto frente a un desmontaje con herramienta, multiplicado por los cambios de una obra grande, son horas de máquina parada. Por eso existen los sistemas Quick Change en pavimento y el cambio rápido de rodillos en los platos de piedra.
Es un cálculo que solo se puede hacer con datos de rendimiento y vida útil. Pedirlos antes de comprar es la mejor forma de separar a un fabricante de un revendedor.
Checklist antes de pedir
- ¿Qué material vas a trabajar?
- ¿Qué acabado necesita la zona según su uso?
- ¿Qué densidad de puntas corresponde a ese acabado? (recuerda: el número tras la G son las puntas)
- ¿Qué diámetro admite tu máquina y qué superficie vas a cubrir?
- ¿Qué máquina, anclaje y rpm tienes, y cuántas piezas lleva el cabezal?
- ¿Necesitas además herramienta de remate para bordes y peldaños, emparejada por nombre de acabado?
- ¿Tienes aspiración conectable al equipo?
- ¿Es un trabajo puntual o recurrente? Condiciona si compensa el consumible de mayor duración.
Preguntas frecuentes
¿Cuántas puntas debe tener el rodillo de abujardar?
Depende del acabado, no de la calidad. A igual diámetro, más puntas dan una textura más fina y menos puntas una textura más marcada. Para rampas y exteriores de máxima adherencia se usan densidades bajas (G24, G36); para interiores y zonas descalzas, densidades altas (G152, G200).
¿Qué significa el número de la referencia, G24 o G200?
Es el número de puntas del rodillo. G24 son 24 puntas, acabado muy grueso; G200 son 200 puntas, acabado extra fino. En la gama de arenados (G400 a G2000) el número identifica el grado de acabado, del más fino al más grueso.
¿Qué diferencia hay entre un plato y un rodillo de abujardar?
El rodillo es la pieza que lleva las puntas y gira golpeando la superficie. El plato es el soporte que aloja uno o varios rodillos y se acopla a la máquina. En una máquina de pavimento se monta un plato por cabezal, y cada plato integra varios rodillos.
¿Puedo usar un plato de abujardar con una amoladora normal?
Sí, siempre que el anclaje coincida (en Europa habitualmente M-14) y que las rpm de la amoladora estén dentro del rango previsto para el plato. Para superficies grandes el rendimiento es bajo: la amoladora es para remates y zonas pequeñas.
¿Sirve el mismo rodillo para piedra y para hormigón?
Nuestras gamas están declaradas aptas para mármol, caliza, arenisca, granito y hormigón, así que sí en nuestro caso. Lo que cambia es el acabado que conviene y el desgaste: el granito consume más punta y el hormigón exige velocidad de avance constante porque la herramienta atraviesa dos durezas distintas.
¿Cuánto dura un rodillo de abujardar?
Se mide en metros cuadrados, no en horas, y varía mucho según la dureza del material. La señal de agotamiento es que la textura deja de salir homogénea: en ese momento el coste del repaso ya supera al del consumible nuevo.
¿Cómo sé si un plato es compatible con mi pulidora de suelo?
Hacen falta tres datos: marca y modelo exacto de la máquina, sistema de acoplamiento del cabezal y número de posiciones por cabezal. Adaptamos platos a Husqvarna, HTC, Blastrac, Klindex y Superabrasive (Lavina); con esos tres datos te devolvemos la referencia y las unidades necesarias para un juego completo.
En este punto abriria un poco más el rango, ya que podemos estudiar la máquina que tiene el cliente y ver si podemos adaptar algunos de nuestros platos con la máquina del cliente, solemos ser bastante adaptativos, preferimos que nos llamen y estudiar cada caso.
¿Puedo montar puntas de diamante en lugar de widia?
No para abujardar. El diamante trabaja por abrasión y alisa la superficie; la widia trabaja por percusión y la texturiza. Son procesos opuestos aunque compartan máquina.
¿Cuántos rodillos por plato me conviene, 3, 4 o 6?
Más rodillos dan acabado más uniforme y más rendimiento; menos rodillos, una máquina más ligera para trabajo vertical o prolongado. En 150 mm la diferencia entre 4 y 6 rodillos son unos 1,5 kg, y se nota en una jornada de pared o techo.
¿Necesito máquina eléctrica, neumática o de batería?
Eléctrica para el uso general. Neumática cuando hay red de aire o el entorno lo exige. Batería (Makita XGT 40 V, con 9 a 42 minutos de uso según intensidad) para obras sin toma cómoda o trabajos cortos y dispersos, donde el tiempo de cableado pesa más que la autonomía.
¿Puedo abujardar en pared, columna o techo?
Sí, con equipo portátil. Los pesos de 5,3 a 7,2 kg en diámetro 90 mm están pensados para eso, y el rodillo más ligero de la gama de piedra se diseñó específicamente para trabajo vertical.
Si prefieres que te lo confirmemos nosotros
Somos fabricantes: hacemos el rodillo, el plato y la máquina, y vemos el resultado en obra. Si nos das el material, la máquina y el acabado que buscas, te devolvemos la referencia exacta y las unidades que necesita tu cabezal.
Fabricamos en España desde 1986, con el sistema FORTEX, puntas de widia certificadas lote a lote, rodamientos SKF y mecanizado CNC. Envío prioritario en 24-72 h a toda Europa. Escríbenos a info@abujardar.com o llama al 964 24 10 23.